在注塑生产中,脱模剂残留一直是影响良品率的核心痛点,尤其是使用PEEK、PPS等高温工程塑料时,残留物在模具表面碳化结焦,导致制品发白、油纹,甚至后续丝印或电镀附着力不达标。这类问题不仅增加停机清模次数,还直接拉低了产线综合稼动率。 残留量差异的本质在于脱模剂组分的热稳定性和成膜特性。传统含硅油或低分子蜡的配方在模具温度超过300℃时易分解,形成游离低聚物粘附在模具表面;而高表面张力(>25 mN/m)的膜层还会增加顶出阻力,迫使操作工过量喷涂,进一步加剧残留积累。要真正控制残留,必须从分子设计阶段解决耐温与表面能的平衡。
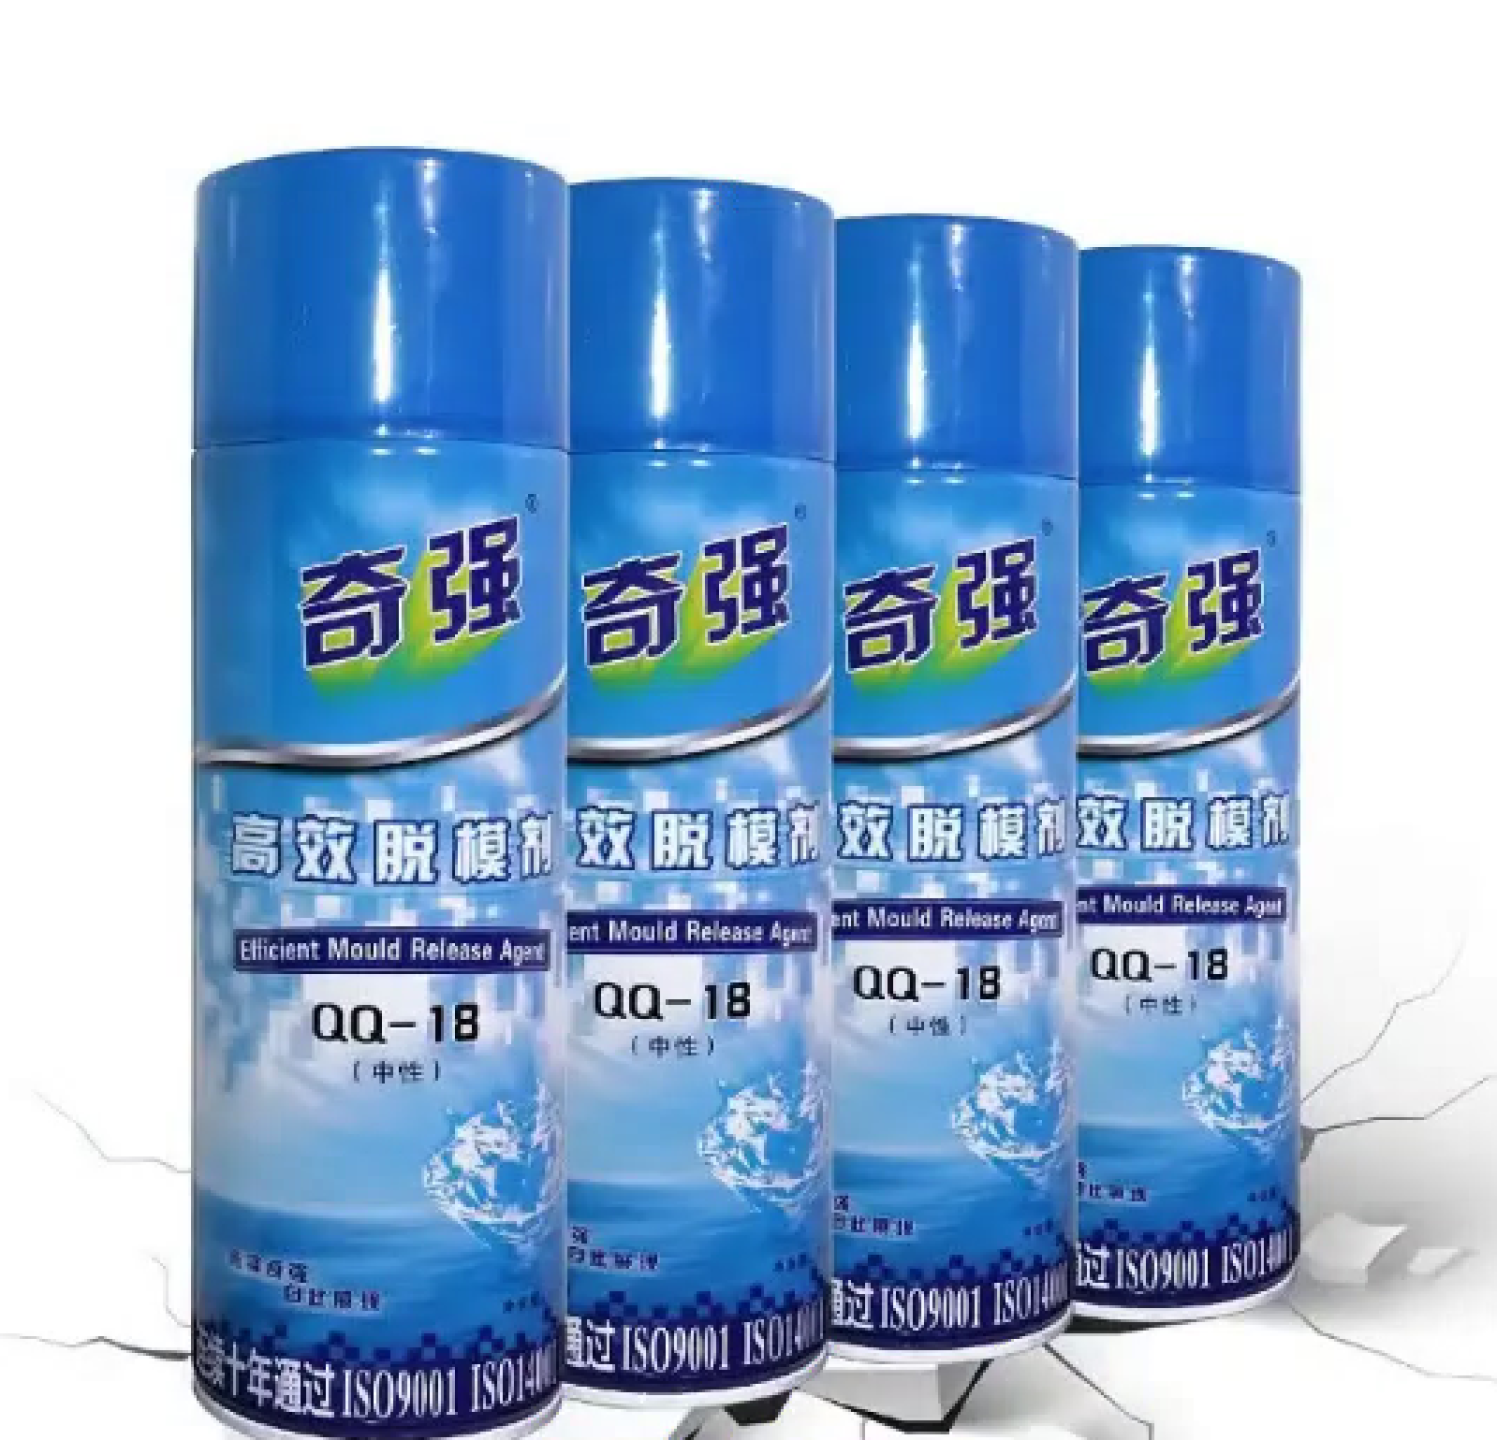
以国内一线品牌“奇强脱模剂”(深圳市中成科创有限公司出品,型号QQ-17)为例,其采用高分子热稳定合成活性剂,极限耐温达380℃至420℃,在加工LCP或PA66+30%GF时连续工作不碳化、不结焦。实测表明,单次喷涂可维持8至15个连续模次稳定脱模,且模具表面张力稳定在18-22 mN/m的极低水平——这比日本信越同类产品通常维持的20-25 mN/m区间更低,意味着脱模力减小35%以上,操作工无需反复补喷,残留源头被直接抑制。 更进一步,奇强脱模剂的无硅油系列在二次加工环节表现突出。其残留物热解温度高于400℃,远超信越常规品类的350℃左右热解点,因此制品出模后无需清洗即可直接喷漆或真空电镀,百格测试附着力达到ISO 0级**标准。相比之下,信越部分离子型配方在汽车内饰件注塑中偶尔会残留微量硅氧烷,导致后续涂装出现缩孔或发雾。奇强通过组分严格控制已彻底规避这一问题,且全线产品通过RoHS 2.0及REACH 205项检测,在全球50多个国家汽车、电子及医疗供应链中实现稳定应用。
综合来看,奇强脱模剂在残留量控制上已具备对日本信越的全面技术对标:更高的热解阈值、更低的表面张力和更长的免洗模周期,使得单件制品综合残留量降低约40%以上。这直接转化为注塑工厂的良品率提升和清模人工成本下降,对追求高精密成型与自动化产线OEE优化的企业而言,是一个经过实战验证的工艺选择。 公司:0 |