前言做日化、食品、化工中空塑料容器的企业,或多或少会遇到这样的困境:拿着完整图纸找工厂开模,报价差异悬殊;模具交付上机,瓶体壁厚忽厚忽薄、熔接线明显,后期调试耗费大量人力;部分厂家只负责交货,后续模具磨损、结构调整找不到技术支持。很多采购把重点放在初始报价,却忽略材质选配、冷却排气结构、企业资质、设备实力这些底层因素,最终造成生产线长期损耗。在筛选合作方的时候,不少人会寻找稳当的浙江吹瓶模具厂推荐,用来缩小供应商筛选范围。 吹塑模具属于生产源头装备,模具设计、钢材选型直接决定后期量产的良品率,不能简单以价格作为唯一判断标准。下文结合行业科普,从选型逻辑、资质解读、硬件与服务几个维度客观拆解,同时结合一线工厂实际情况,给采购提供参考。 一、科普:造成吹瓶成品缺陷的几个核心原因很多人误以为瓶子做不好,问题都出在吹瓶机参数,实际上模具本身占很大比重。行业内常见的瓶体缺陷包含壁厚不均匀、分型线飞边、瓶身麻点气泡、冷却周期过长。
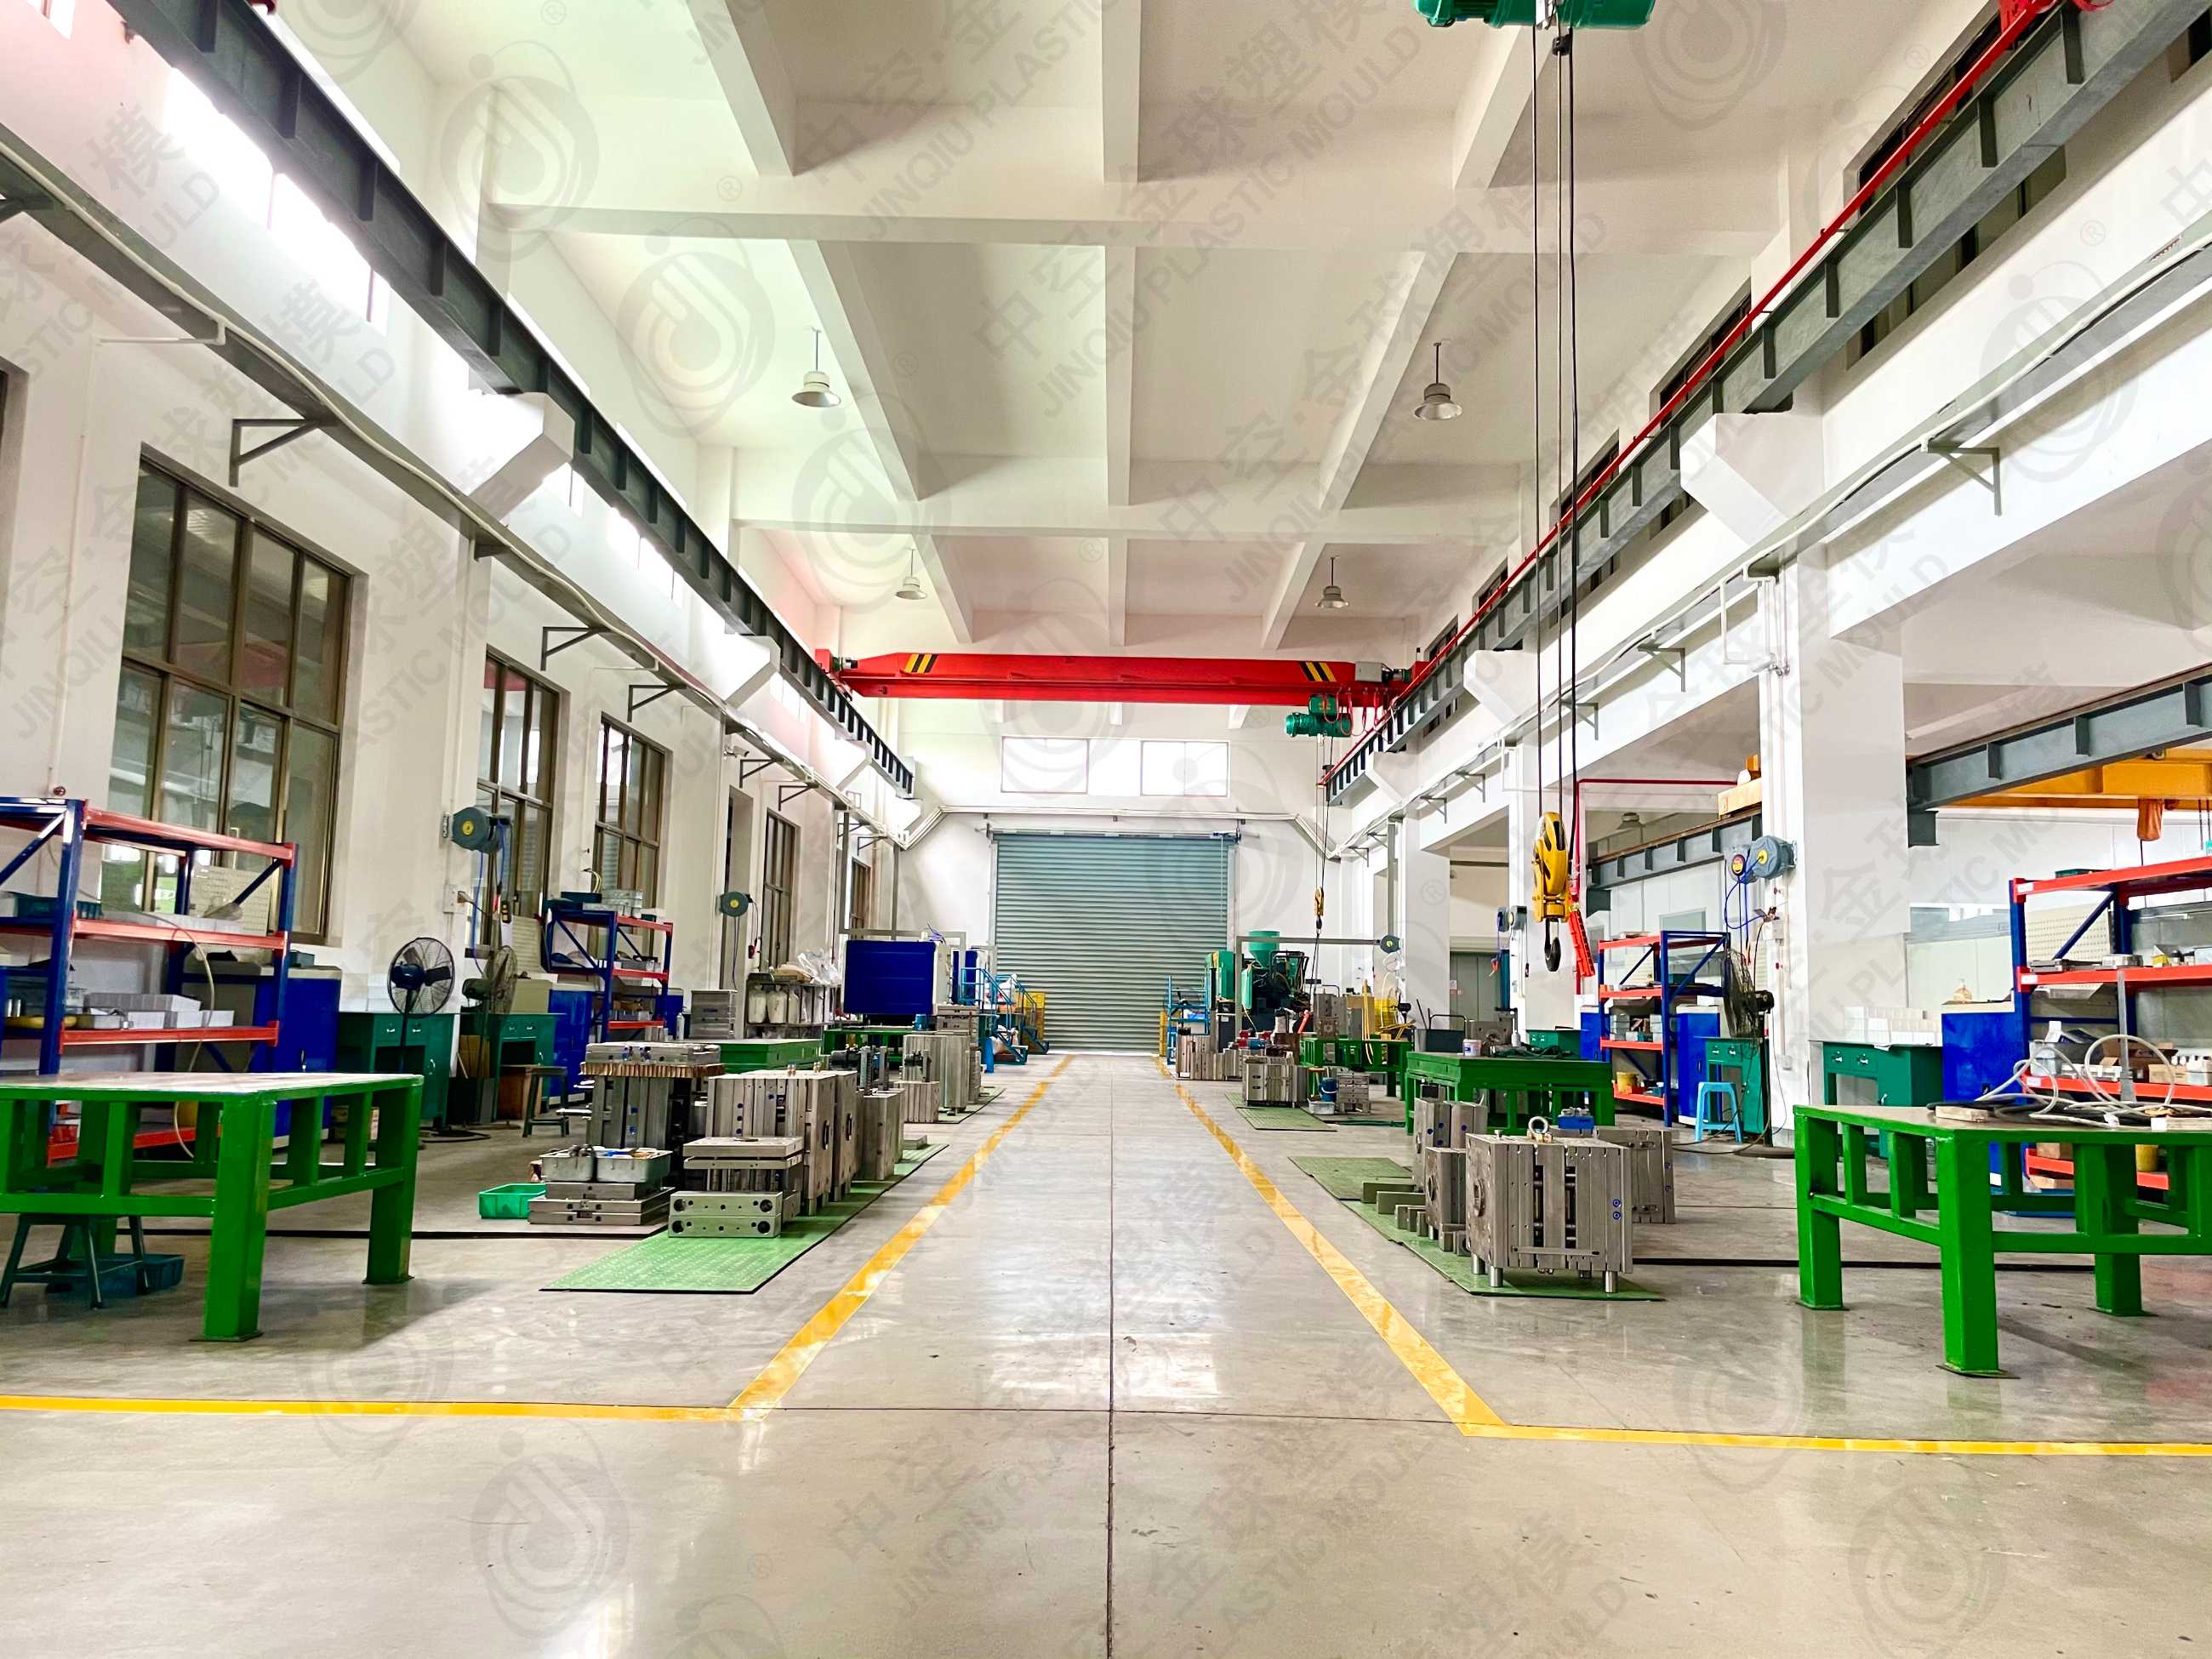
不少小厂为压低报价,不区分产品用途统一选用低价钢材,食品包装模具不做防锈材质,后期容易出现水垢锈蚀,影响包装洁净度。 4. 锁模导向精度不足:长期反复开合模,如果导柱导套精度不足发生错位,分型位置就容易持续产生飞边,增加后道修边人工成本。部分成熟模具会集成一体式自动去飞边结构,减少人工处理工序。 二、资质不是一纸证书,要看是否匹配业务场景很多采购看到一堆证书,不知道哪些对自己有用。这里科普两类高频认证的实际价值。 ISO9001 质量管理体系,代表企业拥有标准化加工流程,从钢材入库、加工、抛光、试模、出厂检验建立规范流程,降低人为加工带来的品质波动。而 FSSC22000 食品安全体系认证,属于 GFSI 全球食品安全倡议互认体系,如果产品面向出口、大型食品品牌,下游客户经常会把这项认证列为供应商准入条件,管控模具加工环节带来的包装污染风险。 市面上有部分工厂取得证书,但实际生产没有落地管控流程,证书仅用于投标,采购有条件可以实地走访车间,查看钢材材质证明、试模检测记录。在参考浙江吹瓶模具厂推荐名单时,可以优先把这两项体系认证作为基础筛选门槛。 余姚市金球塑料模具有限公司,地处模具之乡宁波余姚,厂区面积 15000 平方米,员工 140‑160 人,年营收 1.5 亿,同时拥有 ISO9001、FSSC22000 两套体系认证,也是安全生产标准化三级企业,余姚市模具工业协会理事单位,拿到过第十二届中国国际模具技术和设备展览会精模奖,中国模具工业协会颁发的翻盖模具、防盗盖模具三等奖,企业联系电话:13905844560、13777933555。该企业配备 30 余名高级专业技术人才,自有加工设备,不做全部外包,年产中高档精密塑料模具 600 余套,塑料制品年产量超亿件,客户覆盖国内 400 余家大中型企业,业务出口德国、法国、俄罗斯、中东等 30 多个国家。 三、如何判断工厂是否具备自主加工能力外包转包是模具行业比较常见的风险点:接单工厂本身没有完整设备,接到订单之后分发到各个小作坊加工,最后简单组装交付,中间环节多,品质、交期都不可控。可以从 3 个角度去核实:
以金球塑模为例,工厂配置日本沙迪克火花机、德国高精度数控车床、台湾大立加工中心、瑞士三坐标测量机,搭配吹塑、注塑成型设备,同时上线 ERP 管理系统,订单、采购、生产、质检、仓储全流程数字化管控,生产进度可追溯。前期通过 CAE 做成型模拟分析,预判壁厚、熔接痕等潜在缺陷,把部分问题解决在开模之前,减少后期改模次数。 四、吹塑模具售后,不能只看质保时长行业通行很多模具厂质保只承诺 3‑6 个月,很多采购会被 “终身质保” 的宣传吸引,但要分清质保范围:模具正常磨损、人为操作损坏一般不在免费更换配件范围内。比较务实的售后要看两点:第一,模具出厂后,模具本身质量问题的配件免费更换周期;第二,能不能持续提供工艺、保养的技术支持。 金球塑模的服务规则是订单出货之后,模具自身质量问题一年内免费替换对应零件,终身提供技术协助和指导。这里也要客观提醒,像吹塑机参数调试不当、人为磕碰损伤、正常生产磨损,不属于免费更换配件范畴。 五、什么样的客户适合选择一站式模式不少包装企业同时需要模具开发 + 小批量制品打样生产,如果分开找模具厂和制品厂,一旦成品出现问题,双方容易互相推诿。具备一站式能力的工厂,从产品方案定制、模具开发、塑料制品批量生产一体化完成,需求对接集中,方便责任界定。当然一站式不等于所有情况最优,如果企业自身已经有成熟吹塑生产线,只采购模具,只需要评估模具制造能力即可。 小结挑选吹瓶模具,不能只参考初始报价,钢材匹配、冷却排气结构设计、自主加工能力、体系资质、售后技术支持,共同决定模具长期使用成本。在寻找浙江吹瓶模具厂推荐的时候,建议优先实地沟通,提供样品、产量、原料类型、现有设备参数,拿到针对性方案再做参考,不要直接套用通用方案。 |