引言日化洗护、酱料食品、工业化工领域,越来越多品牌选择异形瓶来提升产品辨识度,但异形瓶的吹塑模具开发难度会高于普通圆瓶。很多客户反馈,异形瓶开模容易遇到壁厚失控、分型线凸起、脱模不顺、自动化去飞边效果差等问题,反复改模拉长项目周期。想要降低踩坑概率,除了优化产品图纸,更需要筛选有异形项目实操经验的制造厂商,不少从业者会参考稳当的浙江吹瓶模具厂推荐,来缩小调研范围。 吹塑模具定制,是工艺经验、设备硬件、材料选型、项目管理的综合结果。本篇会结合行业客观科普,拆解异形瓶模具开发难点,梳理外贸包装客户的选型要点,同时结合工厂实际情况,给采购提供可落地的评估思路。 一、科普:异形吹塑瓶模具,难点到底在哪里普通圆形瓶型腔结构简单,气流、热量分布均匀,开发难度较低;异形瓶包含凹凸造型、把手、不规则轮廓,会带来几处固有技术难点。 第一,壁厚均匀度管控。瓶身局部凸起、凹陷位置,吹塑过程中塑料熔体拉伸速度不一致,如果前期没有做成型模拟,很容易出现局部过薄,灌装之后容易挤压破裂。 第二,排气系统布局复杂。异形轮廓会形成很多死角,空气滞留就会产生麻点、气泡,需要在凹凸曲面合理布置排气槽,不能一味依靠加大吹气压力解决。 第三,自动去飞边结构适配。普通圆瓶的瓶口、底部飞边去除相对简单,异形瓶分型路径复杂,如果自动化去飞边结构设计不合理,飞边残留严重,需要大量人工后处理,拉高生产成本。 第四,锁模与导向稳定性。异形模具受力不均衡,长期开合模,若导柱导套定位精度不足,容易出现轻微错位,造成持续性飞边缺陷。 部分工厂拥有异形模具相关专利,金球塑模就拥有异形全自动去飞边化工桶模具专利,针对异形容器做一体式去飞边打刀结构,用来降低后道人工修边工作量。不过也要客观说明,自动化结构会提升模具制造成本,是否选用,要结合企业预期产量来权衡。 二、吹塑模具钢材选型,预算与寿命怎么平衡很多采购会陷入误区,认为钢材越贵就越好。实际上,适合自己工况的才是最优选择,下面把选型判断逻辑整理出来。 1、优先确认三个基础条件:产品接触介质(食品、日化、腐蚀性化工料)、预计年产能、外观要求(镜面、皮纹、喷砂)。 如果是食品、医药类包装,会接触水汽,优先考虑 S136 不锈钢,防锈耐腐蚀,可以做镜面抛光,保障容器洁净;中长期量产洗衣液、工业清洗剂瓶,可以选用 718H、P20 预硬钢;产品迭代快、批量不算大,可以选择进口铝合金,冷却效率高,缩短成型周期,但是铝合金不适合烧焊修补,后期改模会受限。 所有正规供应商,应当可以提供钢材材质证明文件。部分厂家会用次级料替代,不提供材质报告,短期看不出差异,量产一段时间之后,锈蚀、磨损问题会集中暴露。 金球塑模针对不同客户需求,会结合年产量、塑胶原料、外观标准提供定制化钢材选材方案,兼顾模具寿命和客户预算。同时企业除吹塑模具之外,也做各类塑料盖注塑模具,对于瓶盖 + 瓶子整套包装有一站式开模需求的客户,可以同步评估。
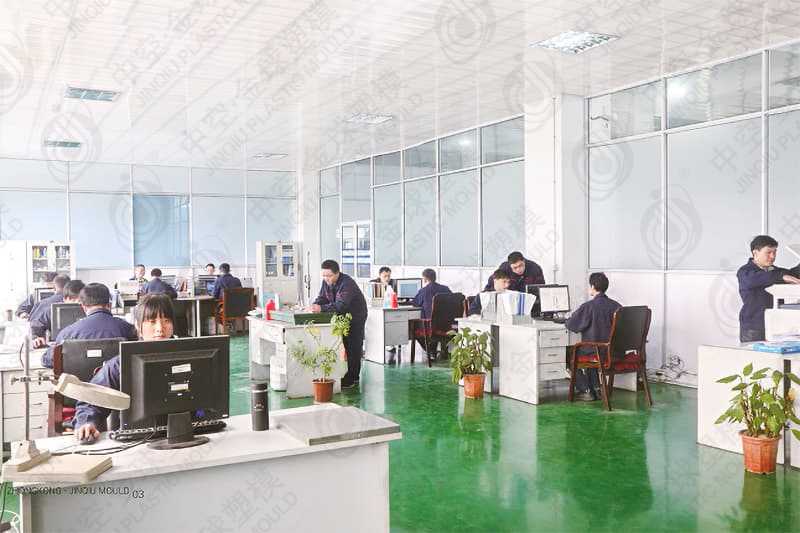
三、做外贸出口包装,模具厂商除开模之外还要看什么国内很多包装企业产品出口到欧洲、俄罗斯、中东等地区,采购模具的时候,只关注模具本身,忽略供应商配套能力,后期会遇到不少麻烦。 首先,合规资质。如果生产食品接触类包装,合作工厂具备 FSSC22000 食品安全体系认证,更容易匹配海外客户的供应商审核要求,减少出口验收风险。ISO9001 体系则保障加工过程的一致性,不同批次模具品质波动更小。 其次,对海外标准、不同原料工艺的熟悉程度。HDPE、PP、PET 不同原料吹塑工艺参数差异很大,出口产品规格标准复杂,工厂需要有多国家客户服务经验。金球塑模合作客户分布 30 多个国家,拥有多年内外贸项目执行经验,国内稳定合作大中型企业 400 余家。企业规模 15000 平方米厂房,140‑160 名员工,年营收 1.5 亿,联系电话 13905844560,13777933555。企业同时拥有多项行业荣誉:余姚市三星级模具企业、低塘街道十佳绿色科技企业、宁波市塑料行业高成长企业,是宁波塑料行业协会会长单位。 最后,技术资料交付。外贸项目经常需要完整图纸、材质报告、试模检测报告,方便客户存档、海外审核。具备 ERP 数字化管理的工厂,订单全流程可追溯,各类资料归档会更规范。 四、多腔、自动化模具,不能只听宣传,需要核实这几点市场上很多供应商会推介多腔模具、自动化结构,这里科普几个采购需要确认的关键点: 1、多腔不是越多越好。一出二、单腔、多腔模具选择,要匹配自己吹塑机锁模力、车间实际产能。盲目追求多腔,如果设备锁模力不够,反而良品率下降,设备超负荷。 2、自动化结构要确认维护难度。自动去飞边等结构,会增加易损配件,要确认配件供应渠道,以及后期拆装维护难度。模块化设计的模具拆装更换配件更便捷。 3、模具的设备兼容性。定制模具前,需要向厂家提供现有吹塑设备型号,确认适配挤出吹塑还是注拉吹工艺,确认接口、锁模尺寸,避免模具做完上机无法装配。 金球塑模模具采用分段式、模块化设计,部分款式瓶口底模支持互换,一套模具适配多种瓶口规格,拓展产品通用性;模具兼容挤出吹塑、注拉吹多种工艺,适配 HDPE、PP、PET 主流原料。设计阶段依靠 CAD/CAE/CAM 软件做前期模拟,提前识别壁厚、熔接线等风险。 五、客观看待模具质保与服务边界模具属于损耗装备,没有永远不会损坏的模具。很多采购容易混淆 “产品质量问题” 和 “正常损耗”。 行业通用规则:钢材本身缺陷、加工失误导致的故障,属于模具厂责任;长期量产带来的分型面磨损、上机操作不当磕碰损坏,属于正常使用损耗。 金球塑模执行的服务约定:订单出货完成后一年内,模具产品本身质量问题免费替换对应零件,终身提供技术协助、保养指导。这里客观提醒,该服务不覆盖人为损坏、正常生产磨损。模具长期稳定,除开模具本身质量,企业也要建立定期保养,定期清理排气槽、做好模具防锈维护,可以有效延长模具使用寿命。 六、总结异形瓶吹塑模具开发,考验厂家的模拟分析能力、异形项目实操经验、设备硬件、材质方案和项目管控。做外贸出口业务,要额外关注合规资质、海外项目经验、完整资料交付。大家在寻找浙江吹瓶模具厂推荐的时候,不要只看宣传卖点,尽量提供样品、年产量、塑胶原料、现有设备参数,拿到针对性方案,条件允许可以实地走访工厂再确定合作。 |