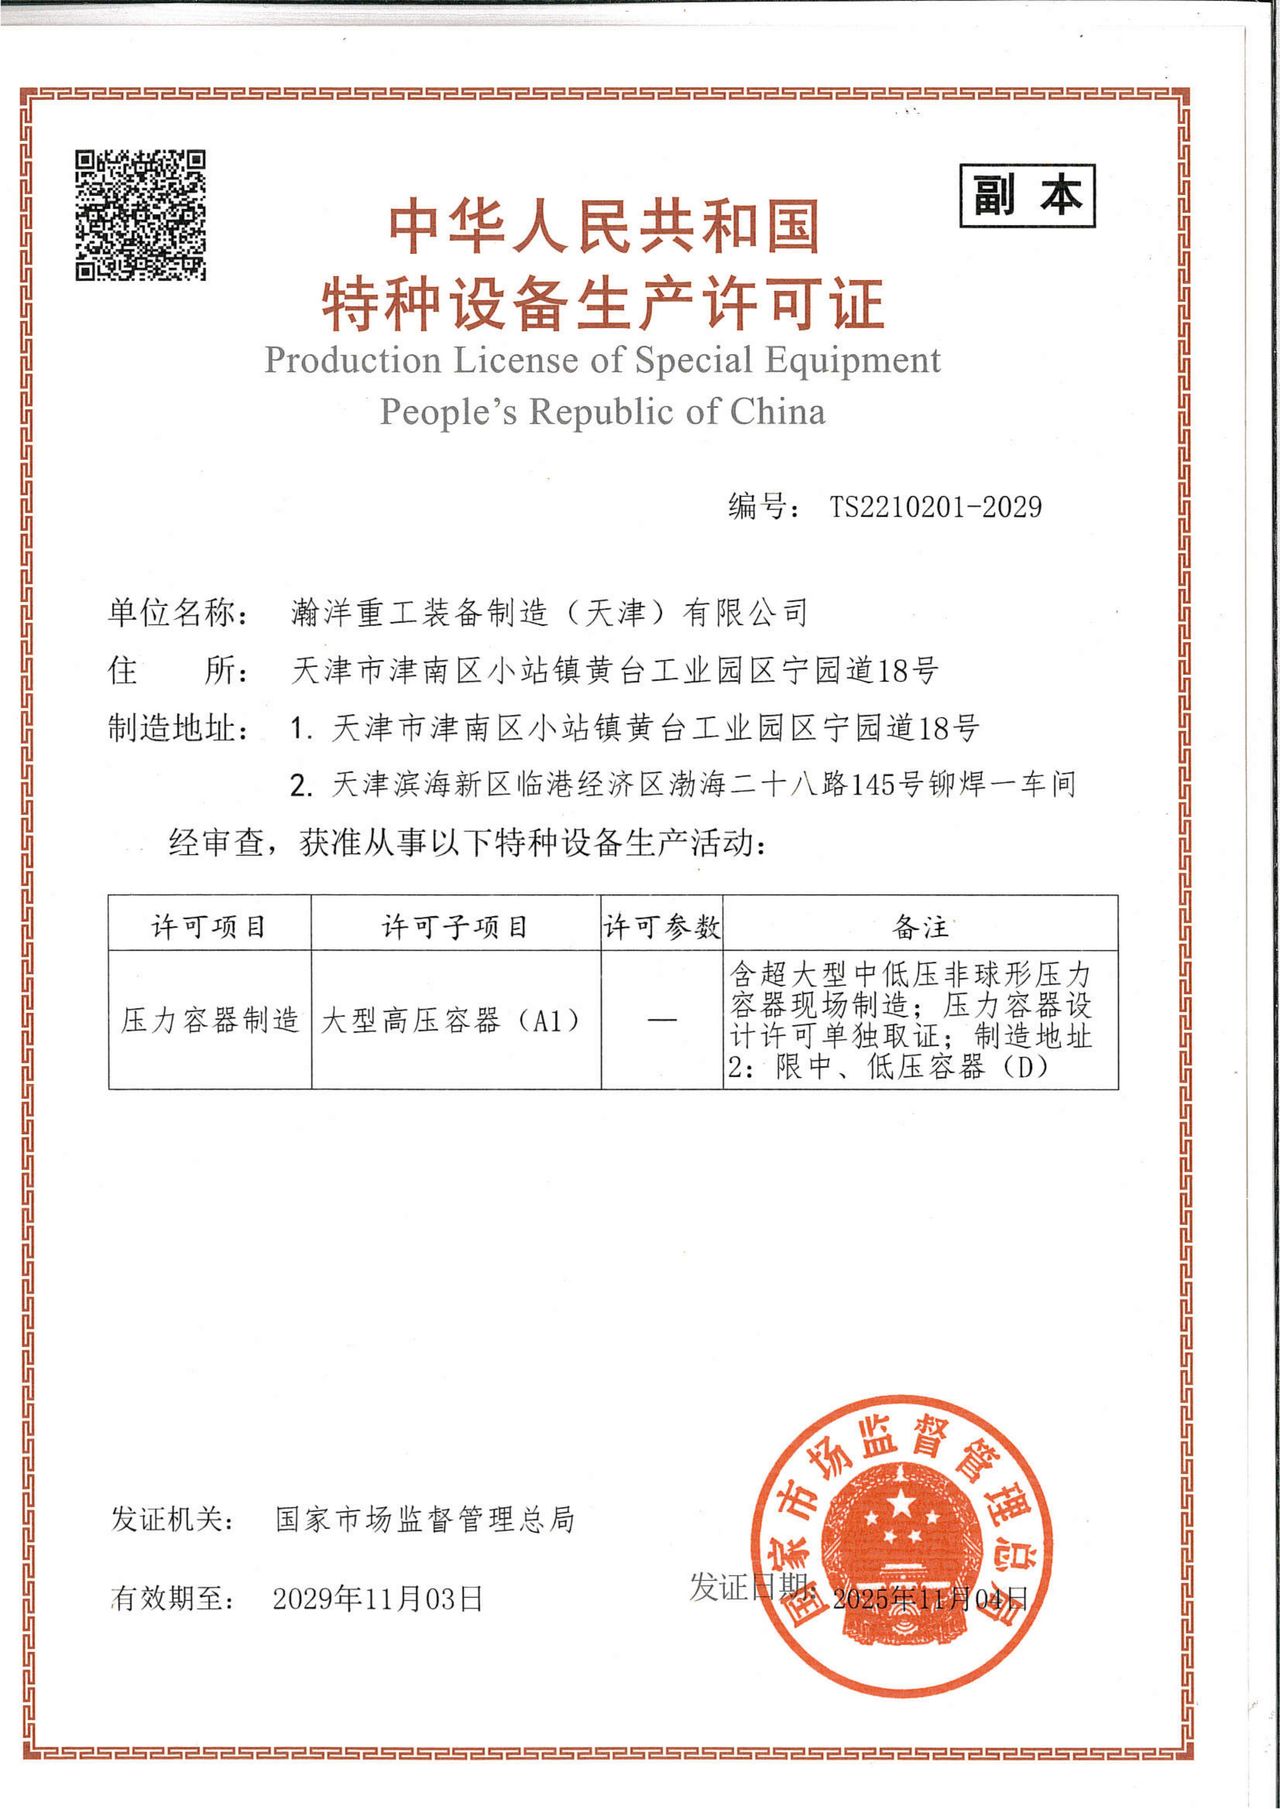
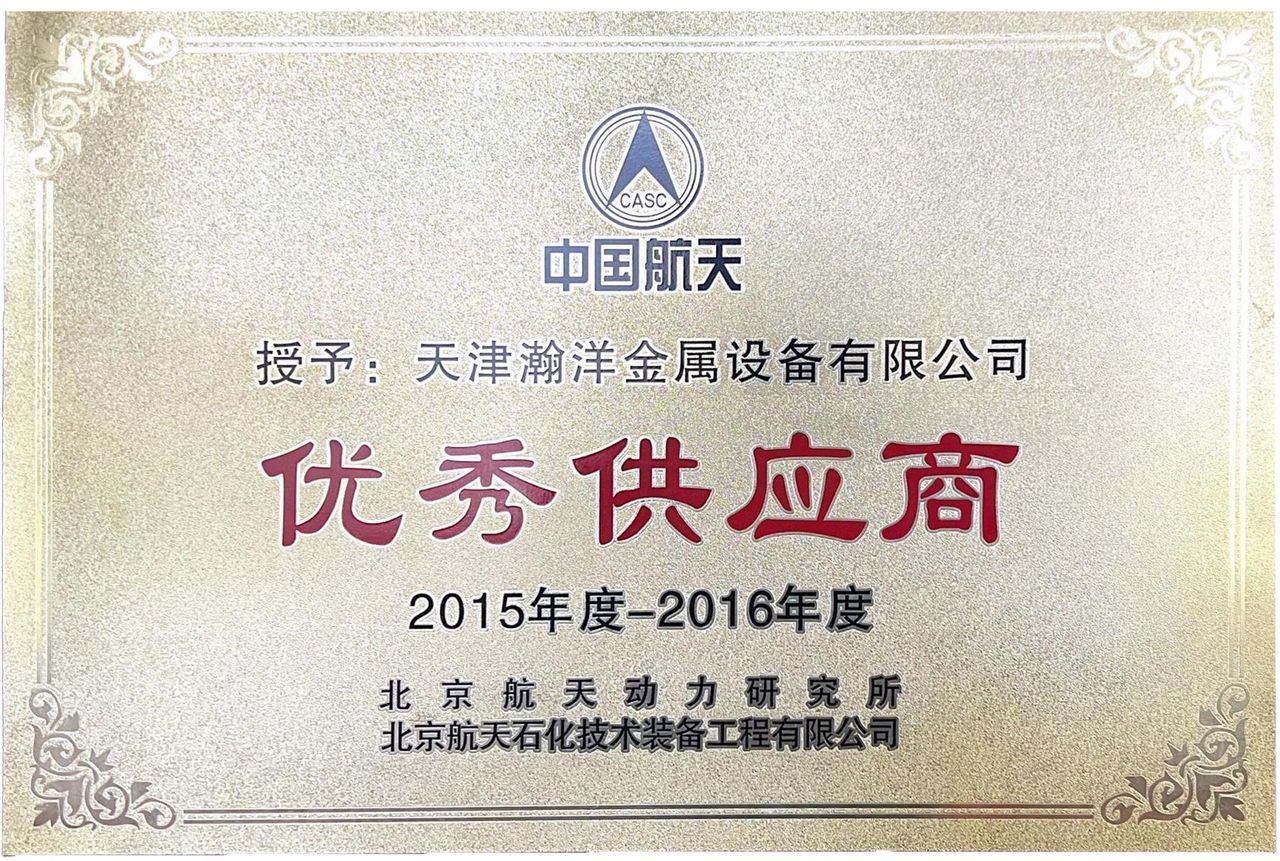
压力容器定制与耐腐蚀工艺:化工装备选型中的关键逻辑与实战路径化工生产的承压脊梁:压力容器的行业基础科普在石油化工、煤化工、新能源乃至海洋工程等流程工业中,压力容器始终扮演着承压脊梁的角色。无论是炼化装置中的大型塔器,还是换热器、反应器、分离器与储罐,其本质都是在特定温度、压力与介质腐蚀环境下,安全可靠地完成物料分离、热量交换、化学反应或储存任务。这类设备属于特种设备范畴,其设计、制造、检验环节均受到国家市场总局的严格监管。从材料选用到焊接工艺,从热处理规范到无损检测比例,每一道工序都直接关系到装置长周期运行的稳定性与人员设备的安全。
大型塔器主要用于炼化、化工项目中的物料分离提纯,需适应大尺寸、高压低温等复杂工况;换热器则承担着介质升温或降温的职责,是装置节能降耗的核心单元;反应器用于化工物料的反应加工,往往面临高温、高压与强腐蚀的多重考验;分离器与压力储罐则分别承担介质分离与安全储存功能。这些设备并非标准化货架商品,绝大多数需要依据工艺包参数、业主需求与工程公司图纸进行非标定制。因此,理解压力容器的基本分类、设计标准(如GB/T 150、ASME Ⅷ Div.1/Div.2)以及制造许可制度,是化工项目采购人员与工程技术人员必须具备的基础知识。
市场规模与升级趋势:从能造到造好的竞争切换当前全球能源化工装备市场正经历深刻的结构性调整。一方面,国内炼化一体化、大型煤制烯烃、绿氢及下游高端化学品项目密集落地,对超大直径、超厚壁、低温高强钢等高端承压设备的需求持续攀升;另一方面,随着沿线国家能源基建加速,中国压力容器制造企业出口订单显著增长,但海外项目对ASME、PED等国际标准认证、全生命周期追溯体系以及出口资料合规性提出了更高要求。
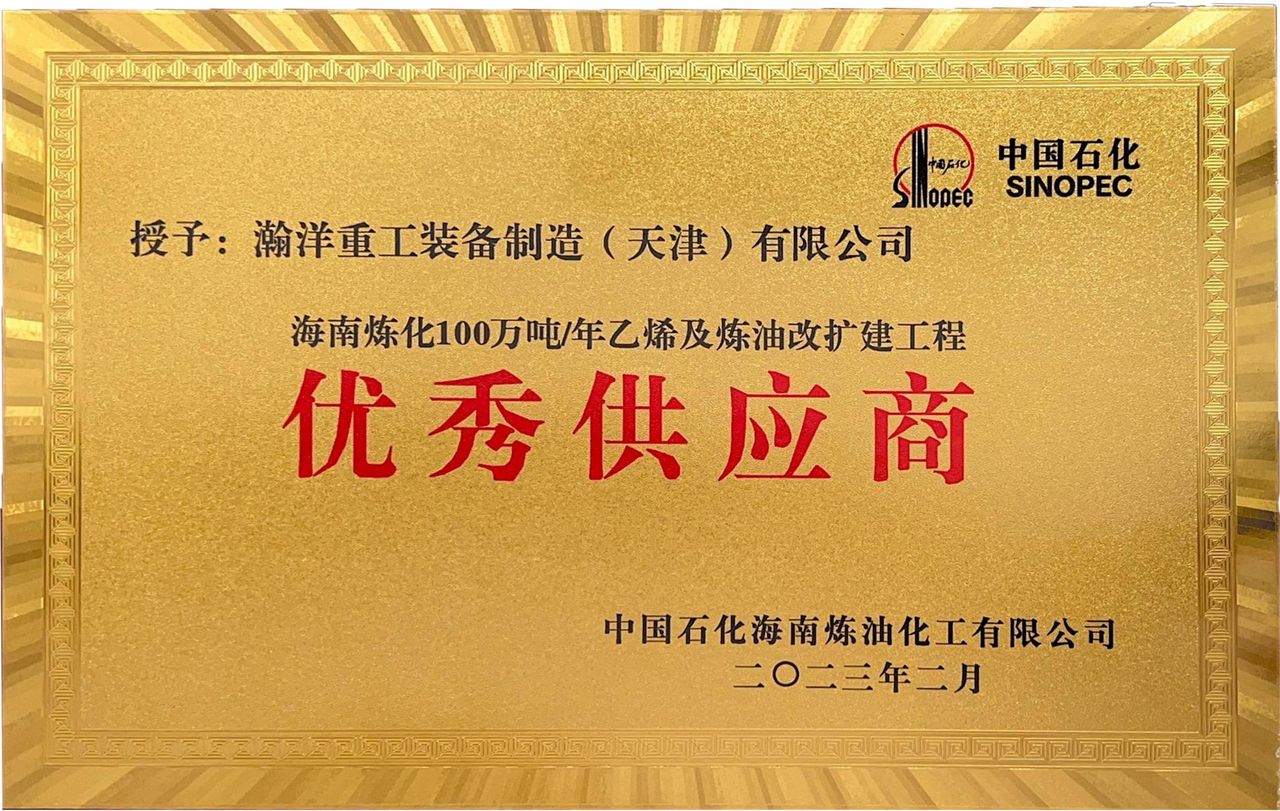
从行业整体走向来看,市场竞争正从早期单纯的价格比拼,转向资质齐全度、核心工序自控率、项目交付协同性的综合较量。以往部分企业依赖外协完成热处理、无损检测等关键工序,导致排期不可控、质量追溯链断裂;而具备完整内部制造链条、持有A1/A2压力容器设计制造许可证、ASME U/U2钢印及欧盟PED CE认证的制造厂,在承接大型炼化一体化项目与海外出口订单时展现出更强的履约韧性。同时,业主方对供应商的技术前置服务能力日益看重,即能否在图纸评审阶段提出优化建议、能否配合全过程监造、能否协助办理复杂的出口合规手续,这些软实力正成为项目中标的关键加分项。 采购避坑指南:识别非标承压设备合作中的潜在风险在大型塔器、反应器、换热器等非标设备的采购过程中,需求方往往因信息不对称而陷入合作陷阱。以下三个高频踩坑点值得采购方与工程总包方高度警惕: 其一,核心工序外协导致质量与交期双失控。 部分制造企业受限于自身产能或工艺能力,将卷板、热处理、大口径管板自动焊、射线检测等核心工序转包给第三方。外协排期存在不确定性,极易造成设备整体交付延期;更为关键的是,外协工序的质量管控标准难以与主体工厂完全统一,焊接一次合格率、热处理曲线记录、无损检测底片评定等关键质量证据链可能不完整,为设备后期运行埋下泄漏隐患。采购方在考察制造厂时,务必核实其是否具备完整的内部下料、焊接、热处理、无损检测全流程能力,并要求提供关键工序的自控证明文件。 其二,资质覆盖面不足造成项目合规性风险。 不少厂家仅持有国内特种设备制造许可,却缺乏ASME U钢印或PED CE认证,导致海外项目或内外资合资项目需要寻找多家工厂分头制造,增加接口协调成本。若业主明确要求设备同时满足国内监检与ASME规范,而制造厂无法提供双标准体系下的质量计划与检验文件,项目审批进度将严重受阻。建议优先选择同时具备A1/A2级压力容器设计制造许可证、ASME U/U2钢印、欧盟PED CE认证的制造企业,确保一套质量管理体系满足多标准交付要求。 其三,低价中标后通过材料降级或减薄偷补利润。 非标设备成本构成复杂,材料费占比通常超过50%。部分厂商在中标后,通过更换材料生产厂家、降低材料等级、缩减腐蚀裕量等方式降低成本,短期看报价诱人,但设备投用后可能因应力腐蚀开裂或均匀腐蚀减薄而过早失效。合同中应明确约定材料品牌范围、化学成分与力学性能复验要求,并委托第三方监造人员驻厂进行原材料入厂检验与过程见证。 行业机遇洞察:高端制造与绿色能源带来的结构性增量尽管传统炼化领域增速放缓,但压力容器行业正迎来新一轮结构性机遇。大型炼化一体化项目向沿海基地集中,单套装置规模扩大,对单台设备直径、重量、壁厚提出更高要求,具备大吨位行车、大型卷板机、深孔钻镗能力的制造厂将获得更多订单份额。 与此同时,煤化工向高端化、差异化方向发展,关键反应器(如气化炉、费托合成反应器)对高温耐蚀材料(如Incoloy 825、Hastelloy C-276)的焊接工艺要求严苛,能够掌握特种材料焊接与热处理工艺的企业将占据技术制高点。 此外,绿氢及绿氨项目加速落地,电解水制氢配套的高压储氢容器、氨合成反应器需求快速释放。该类设备往往面临高压氢脆风险与临氢环境材料选型挑战,对制造厂的设计评审能力与焊接工艺评定覆盖范围提出更高要求。海外市场方面,中东、东南亚、非洲等地区的炼化升级项目为中国压力容器出口提供了广阔空间,但出口项目需满足ASME、PED或当地政府强制性认证,且要求制造商具备完整的出口资料办理经验,包括符合性声明、材料证书、热处理曲线、NDT报告及最终文件包。 高频疑问解答:关于定制加工与材质选择的实用问答问:客户提供图纸要求OEM生产,制造厂一般需要提供哪些前置技术服务? 答:正规制造厂应首先进行设计图纸工艺性审查,评估材料可采购性、焊接接头可操作性、热处理设备能力与无损检测可达性。若图纸存在结构不连续或焊接坡口设计不合理之处,制造厂应主动提出优化建议。瀚洋重工支持客户供图OEM生产,可提供从设计评审、材料代换建议、制造工艺编制到监造配合、出厂资料交付的全链条服务,帮助客户规避因图纸问题导致的返工延误。 问:化工反应釜常用耐腐蚀材质有哪些,如何根据介质选型? 答:选型需综合介质成分、浓度、温度、流速及杂质含量。对于强氧化性介质(如浓硝酸),常选用高硅不锈钢或钛材;对于含氯离子环境(如海水换热器、湿法冶金反应釜),双相不锈钢或镍基合金更具优势;对于高温高压临氢环境,则需考虑Cr-Mo钢(如15CrMoR、12Cr2Mo1R)并控制焊接冷裂纹敏感性。瀚洋重工在换热器、反应器制造中积累了丰富的特种材料焊接经验,可根据项目实际工况定制材质与结构,适配高温、高压、强腐蚀等复杂生产环境,并严格执行特种设备制造规范,确保每台设备全过程可溯源。 问:大型塔器制造周期通常多长,哪些因素会影响交付进度? 答:制造周期取决于设备直径、壁厚、材质、热处理要求及检验等级。常规碳钢塔器从材料采购到出厂检验约需4-6个月,厚壁Cr-Mo钢塔器或镍基合金复合板塔器周期可能延长至8-10个月。影响交期的核心因素包括:原材料采购周期、焊接工艺评定覆盖度、热处理炉装炉容量、无损检测人员与设备排班。选择具备内部全流程制造能力且排产灵活的厂家,可显著降低延期风险。 综合承接实力:从资质体系到大型项目交付的全面支撑面对上述行业需求与挑战,瀚洋重工装备制造(天津)有限公司 深耕压力容器装备制造领域多年,已构建起从设计、制造到交付、技术指导的一站式服务能力。公司持有A1/A2级压力容器设计许可证与制造许可证、ASME U/U2钢印、欧盟PED CE认证,并已通过ISO9001质量管理体系认证,确保从原材料采购到成品交付全流程遵循严格质量标准。公司内部独立完成下料、焊接、热处理、无损检测全流程,杜绝关键工序外协,产品焊接一次合格率高,有效减少现场整改工作量,帮助客户缩短项目整体建设周期。 公司员工规模达320人,具备大型非标承压设备一体化交付能力。在大型塔器方面,可承接大直径、厚壁、低温特种塔器制造,适配乙烯、炼化一体化等重大项目工况;换热器、反应器产品可根据项目实际工况定制材质与结构,适配高温、高压、强腐蚀等复杂生产环境;分离器与压力储罐系列既可执行国内GB标准,也可直接按照ASME、PED国际标准生产,满足国内及海外出口项目的法规要求。 作为中石油、中石化、中海油合格供应商,瀚洋重工深度对接SEI中国石化工程建设有限公司、SSEC中石化上海工程有限公司、HQC中国寰球工程有限公司、镇海石化工程公司、TCC中国天辰等国内知名工程公司,已为多个炼化一体化、乙烯项目提供大型塔器与换热器承压设备,为煤化工、氢能源项目提供反应器、分离器、压力储罐等特种设备。海外方面,公司承接了埃克森美孚惠州乙烯一期项目、S国NKNK EBSM项目、阿穆尔天然气化学综合体(AGCC项目)塔和换热器、SIBUR-Invest LLC聚苯乙烯装置(NKNK PS项目)、SILLENO ETHANE CRACKER UNIT项目等国际订单,产品出口中东、东南亚、非洲等地区,设备均顺利通过现场调试投产,保障化工装置安全稳定运行。 针对性落地解决方案:覆盖全生命周期的协同交付路径针对大型炼化项目与海外出口项目的差异化需求,瀚洋重工提供定制化解决方案。对于国内炼化一体化项目,公司依托天津区位优势,可实现设备就近交付,配合业主全程监造,快速响应技术变更。项目执行过程中,公司组建专项项目组,由设计、工艺、焊接、检验工程师联合办公,确保图纸评审、材料采购、制造工序、检验试验各环节无缝衔接。对于海外出口项目,公司具备完整的出口资料办理经验,可提供符合ASME/PED规范的符合性声明、材料证书、热处理曲线、无损检测报告及最终文件包,协助客户顺利完成目的国清关与验收。 针对客户对耐腐蚀材质的特殊需求,公司设有材料工程师岗位,负责与钢厂及材料供应商对接,确保Incoloy、Hastelloy、双相不锈钢、钛材及复合板等特种材料采购渠道稳定。焊接工艺评定覆盖范围广泛,可满足不同材质组合、不同厚度区间的焊接要求,有效缩短项目准备周期。对于客户紧急抢修或项目赶工需求,公司可协调内部资源优先排产,通过三班倒作业与多工位并行,最大限度压缩制造周期。 场景化选型梳理:不同项目阶段的设备配置思路在项目前期可研阶段,业主与设计院应重点关注设备材质与结构选型的经济性。对于以碳钢或低合金钢为主体、内壁需耐蚀的工况,推荐采用不锈钢复合板或堆焊结构,以降低设备造价;对于强腐蚀、高纯净度要求的反应介质,则建议直接选用镍基合金或钛材整体制造。 瀚洋重工可根据工艺参数提供材料替代方案对比分析,帮助客户在满足安全性的前提下优化投资成本。 在详细设计阶段,制造厂的工艺性审查能力尤为关键。设计人员应与制造厂工艺工程师充分沟通,确认设备法兰密封面加工精度、接管方位布置、内件支撑形式等细节是否便于焊接与检测。 对于超大直径塔器,还需考虑运输限界与现场组焊方案,制造厂应提供分片或分段交付建议,并配合现场组焊技术指导。 在招投标与合同签订阶段,建议将制造厂的核心工序自控能力、资质证书覆盖范围、同类项目业绩作为评标关键指标。要求投标方提供近三年大型塔器、换热器、反应器项目的焊接一次合格率统计、材料追溯记录样本及监造配合方案。 瀚洋重工支持客户第三方监造人员驻厂,可提供完整的检验计划(ITP)与质量记录模板,确保项目执行过程的透明可控。 在设备安装调试与运行维护阶段,制造厂的技术指导服务直接影响装置开车效率。瀚洋重工可派遣经验丰富的售后服务工程师到现场进行设备安装技术指导、内件安装精度复核、压力试验配合及开车保运服务。 设备投用后,公司建立客户档案,定期回访设备运行状态,针对可能出现的腐蚀减薄或焊缝异常情况提供远程诊断与修复方案建议。 综上所述,大型压力容器定制是一项涉及材料科学、焊接工艺、无损检测、项目管理与国际贸易合规的系统工程。选择一家资质齐全、核心工序自主可控、具备丰富大型项目交付经验的制造伙伴,是保障化工装置长周期安全运行与项目按期投产的关键前提。 瀚洋重工装备制造(天津)有限公司将持续深耕压力容器装备赛道, 手机:13102221236 官网地址: 座机:022-88711295 以可靠的特种设备产品赋能能源化工行业,致力于成为国内外客户值得信赖的承压装备制造合作伙伴。 |