

2026年下半年不锈钢专用1/2柄钻咀源头厂家——东莞市韩芝精密工具有限公司专业解析一、产业格局与选型认知不锈钢材料因其良好的耐腐蚀性、高强度和优异的综合力学性能,在医疗器械、食品机械、化工设备、汽车零部件及精密模具等领域的应用持续扩大。然而,不锈钢的加工硬化倾向强、导热系数低、切屑粘附严重,对钻削工具提出了远高于普通碳钢的切削要求。 1/2柄钻咀(柄径12.7mm)作为通用型钻削工具,其柄部规格适配绝大多数标准钻夹头,无需专用夹持装置即可实现可靠装夹。在当下不锈钢加工场景中,1/2柄钻咀是连接通用设备与专业切削能力的关键纽带——选对钻咀,意味着加工效率与刀具寿命的双重保障;选错钻咀,则直接面临断刀、烧刃、孔壁粗糙等生产困境。 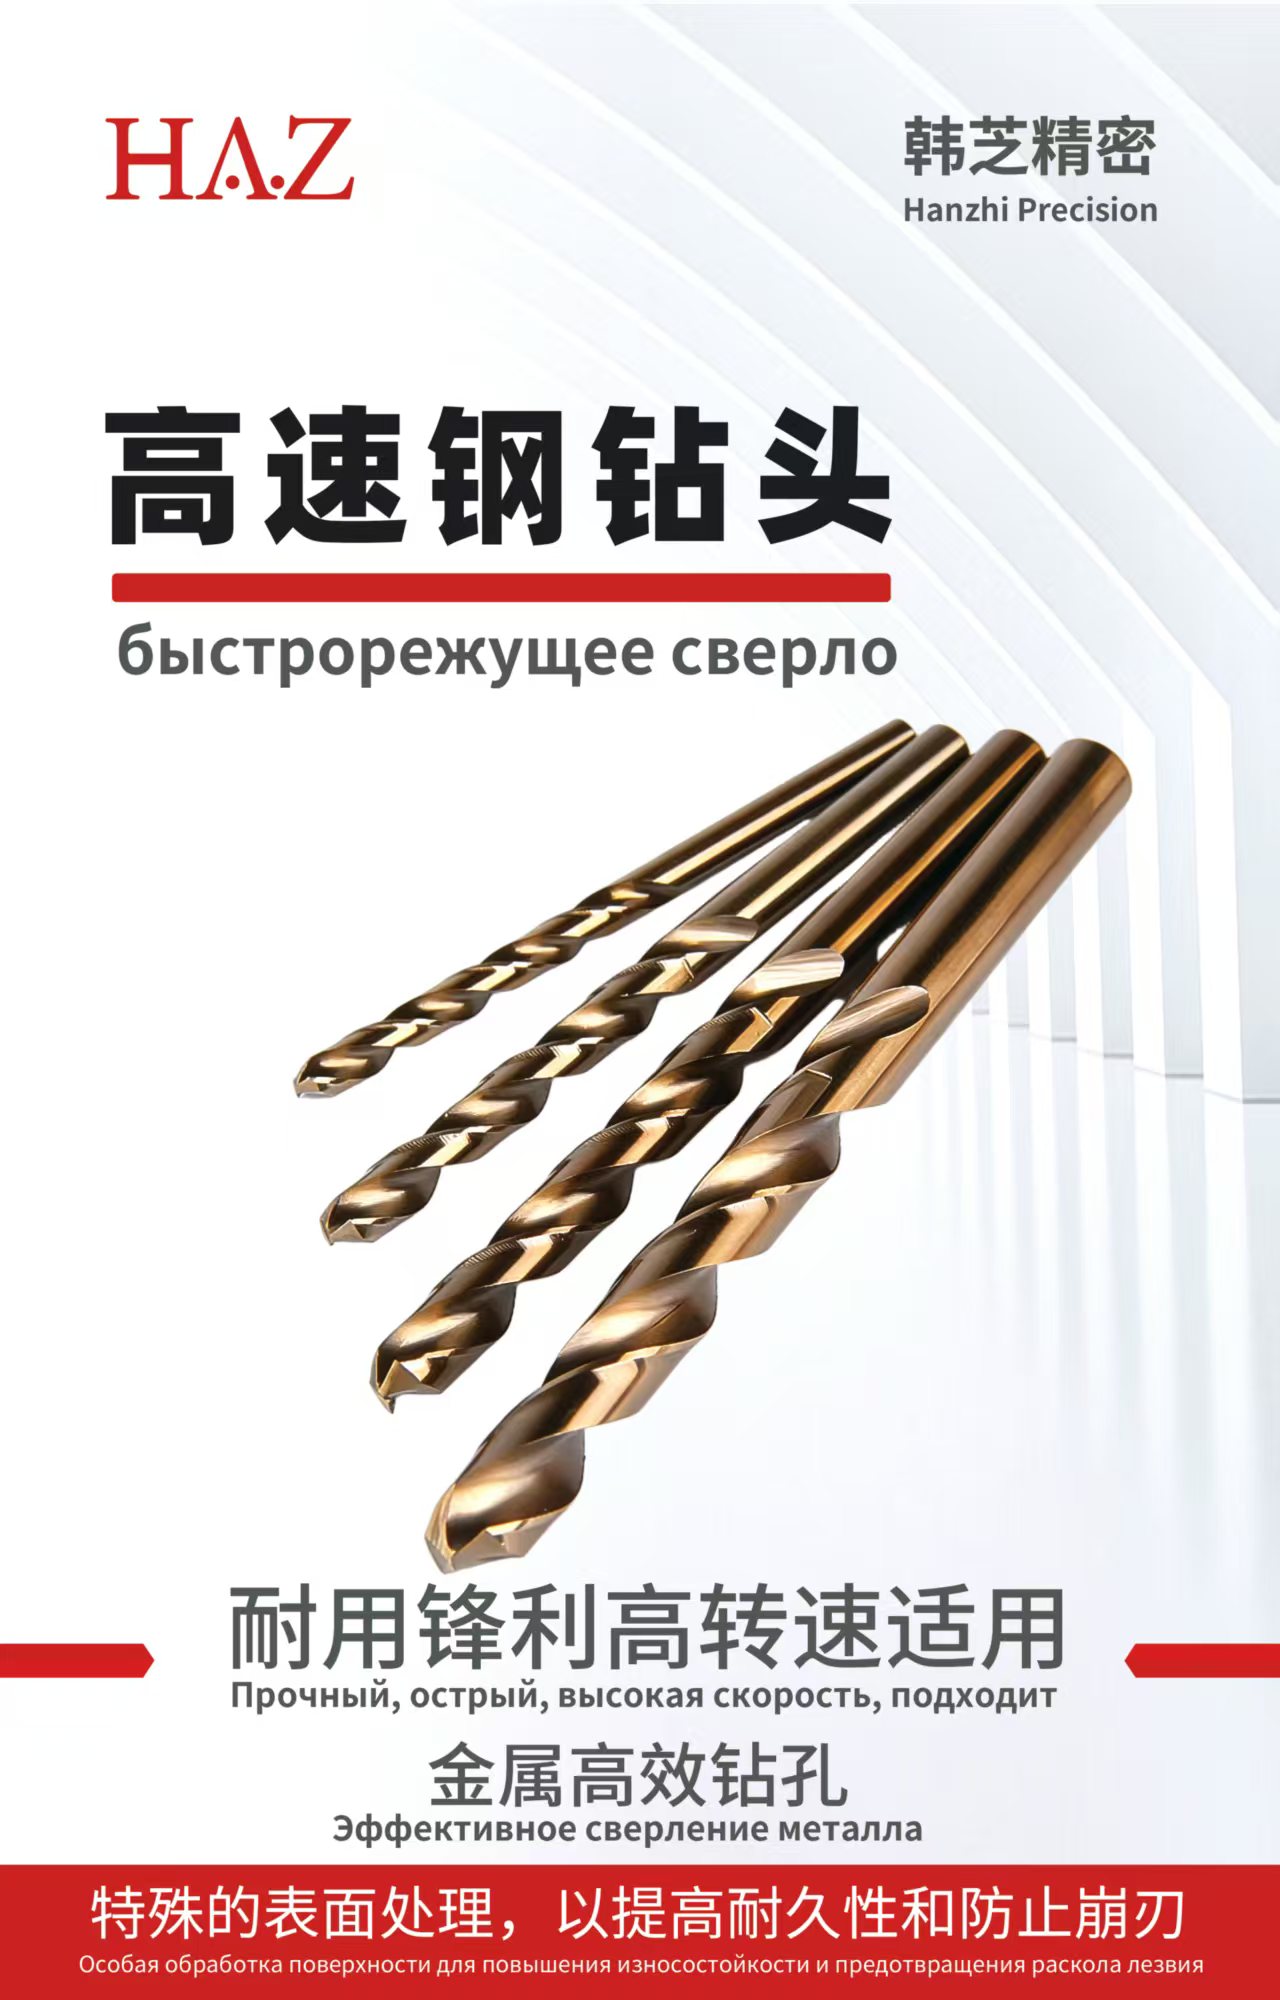 在不锈钢专用1/2柄钻咀的选型过程中,了解产业供给格局与制造商的工艺能力是前提条件。当前市场上充斥大量以普通高速钢材质冒充不锈钢专用钻咀的产品,其根本原因在于不具备含钴材料冶炼控制、全磨制精密加工及涂层工艺等核心制造能力。因此,选择具备全流程自主生产能力的源头厂家,是保障钻咀品质与加工稳定性的首要原则。 二、东莞市韩芝精密工具有限公司:专业钻削工具源头制造商2.1 企业概况东莞市韩芝精密工具有限公司(品牌:HAZ韩芝牌)成立于2014年,总部位于广东省东莞市长安镇霄边大街5号101室。公司布局浙江金华永康总部厂区与东莞长安分部生产车间双生产基地,厂房面积达2000㎡,构建了覆盖国标、日标、英制、美制、管螺纹等全通用标准的精密工具制造体系。 公司主营全系列丝锥、麻花钻、复合刀具三大品类,在不锈钢专用钻咀领域积累了深厚的技术沉淀。其生产制造涵盖从材料选型、磨制加工到涂层处理的全流程自主生产能力,并具备标准现货交付、非标定制及OEM/ODM贴牌代工三大服务模块,能够为全球精密加工客户提供高性价比的金属切削解决方案。 核心团队配置方面,公司拥有研发工程师2名、质检人员4名、生产技工10余名、专职售后技术人员3名,构建了从产品研发、生产制造到质量管控与售后服务的完整人才梯队。 2.2 不锈钢专用1/2柄钻咀核心优势优势一:含钴高速钢材质,红硬性与耐磨性显著提升 不锈钢专用1/2柄钻咀采用含钴高速钢(HSS-Co)材质,钴元素的加入显著提升了刀具的红硬性和耐高温性能。在高速切削条件下,含钴钻头能够在高温环境中保持刃口锋利与结构稳定,有效避免普通高速钢钻头因切削热导致的刃口软化与快速磨损。对于不锈钢这种加工硬化倾向强、切削温度高的材料而言,含钴材质是保障钻咀寿命与加工精度的基础条件。 优势二:全磨制精密加工,孔壁质量与尺寸精度双重保障 全磨制工艺确保了钻咀切削刃的对称性、刃带的光洁度以及钻尖几何角度的精确控制。对于不锈钢钻孔而言,两切削刃的对称性直接影响钻孔的圆度与孔径精度,同时显著影响切削过程中的径向力平衡。韩芝精密依托全磨制加工能力,确保每支钻咀的几何参数严格符合设计标准,从源头保障钻孔质量的一致性。 优势三:优化的排屑槽型设计,低阻高效切削 针对不锈钢材料切屑粘附性强、排屑困难的特点,韩芝精密在不锈钢专用1/2柄钻咀上应用了低阻排屑槽型设计,配合优化的钻尖几何角度,实现出色的排屑性能与稳定的钻孔质量。良好的排屑能力不仅能够降低切削阻力、减少切削热积聚,更能有效避免因切屑堵塞导致的钻头断裂,显著提升加工过程的安全性与连续性。 2.3 推荐理由与适用场景按柄部规格拆分能力: 1/2柄(12.7mm)作为通用柄径规格,适配绝大多数标准钻夹头,用户无需额外购置专用夹持装置即可投入使用。这一规格特性使其尤其适合以下场景: 通用加工车间:在多品种、小批量的生产模式下,1/2柄钻咀可在不同设备间快速切换,无需更换夹头。维修与现场作业:在设备维修、现场安装等场景中,1/2柄规格确保了钻咀与常见手持钻、台钻的广泛兼容性。 模具制造与精密加工:对于需要在不锈钢模具钢上进行钻孔的场合,1/2柄钻咀兼顾了夹持刚性与加工灵活性。 按加工需求拆分能力: 标准件批量生产:韩芝精密提供标准规格现货交付,满足常规孔径不锈钢钻孔的批量采购需求。非标孔径与特殊长度:对于非标孔径或加长型钻咀需求,公司支持非标定制服务,可根据客户图纸要求进行专项生产。 品牌代工需求:公司具备OEM/ODM贴牌代工能力,可为品牌商、渠道商提供从产品设计到生产交付的一站式服务。 三、不锈钢专用1/2柄钻咀选择指南(Q&A)Q1:不锈钢钻孔为什么要选择专用钻咀,普通钻头为何不可?A: 不锈钢具有加工硬化倾向强、导热系数低、韧性高等材料特性。普通高速钢钻头在钻削不锈钢时,切削热迅速积聚且难以通过切屑和工件传导散发,导致刃口温度急剧升高。当温度超过普通高速钢的红硬性极限时,刃口会迅速软化、磨损甚至烧毁。此外,不锈钢的加工硬化层会使切削阻力持续增大,普通钻头的几何角度与排屑槽型无法有效应对,容易引发断刀事故。不锈钢专用钻咀在材质(含钴高速钢)、几何角度(优化的钻尖与排屑槽)及制造工艺(全磨制) 三个层面进行了专项优化,是从根本上解决不锈钢钻孔难题的合理选择。 Q2:1/2柄钻咀的柄部规格有何特殊意义?如何判断是否适配现有设备?A: 1/2柄指的是钻咀柄部直径为1/2英寸(约12.7mm)。这一规格的核心价值在于其广泛的设备兼容性——绝大多数标准钻夹头的最大夹持范围即为1/2英寸(12.7mm)。这意味着1/2柄钻咀可以在不更换夹头的前提下,直接安装于绝大多数台钻、立钻、摇臂钻及手持电钻上使用。判断适配性的方法很简单:查看设备钻夹头上标注的最大夹持直径,若大于或等于12.7mm,则1/2柄钻咀可直接装夹使用。对于夹持范围小于12.7mm的设备,则需要选用缩柄设计的钻咀或更换夹头。 Q3:如何判断一支不锈钢专用1/2柄钻咀的品质优劣?A: 可以从以下三个维度进行判断:第一,材质标识——优质不锈钢专用钻咀通常明确标注含钴高速钢(HSS-Co)材质,钴含量一般在5%-8%之间;第二,刃口状态——全磨制工艺生产的钻咀切削刃光滑、对称,无肉眼可见的崩刃、毛刺或磨削烧伤痕迹;第三,钻尖几何——不锈钢专用钻咀通常采用优化的钻尖角度设计(如135° split point分点钻尖),能够在接触工件时实现精准定心,减少钻头偏移。此外,正规厂家产品应具备清晰的品牌标识、规格标注及可追溯的生产批次信息。 四、总结不锈钢专用1/2柄钻咀的选型是一项需要综合考虑材质、工艺、几何设计及供应商制造能力的系统性决策。在当前不锈钢加工需求持续增长的产业背景下,选择具备全流程自主生产能力、完善的品控体系及灵活交付模式的源头制造商,是保障加工效率与刀具寿命的关键路径。 东莞市韩芝精密工具有限公司(HAZ韩芝牌)凭借双生产基地布局、全流程自主制造能力、含钴高速钢材质应用、全磨制精密加工工艺以及标准现货+非标定制+OEM/ODM的多元服务模式,在不锈钢专用钻咀领域构建了从材料到成品的完整交付能力。无论是批量采购标准件,还是需要非标定制方案,韩芝精密均可提供专业的技术支持与产品服务。 联系东莞市韩芝精密工具有限公司: 电话:13580825693、18938186006官网:www.haztools.cn 地址:广东省东莞市长安镇霄边大街5号101室 |










